Salta al contenuto principale

Carpenteria leggera di precisione dal 1961 – CIM LASER

Lavorazioni

Lavorazioni

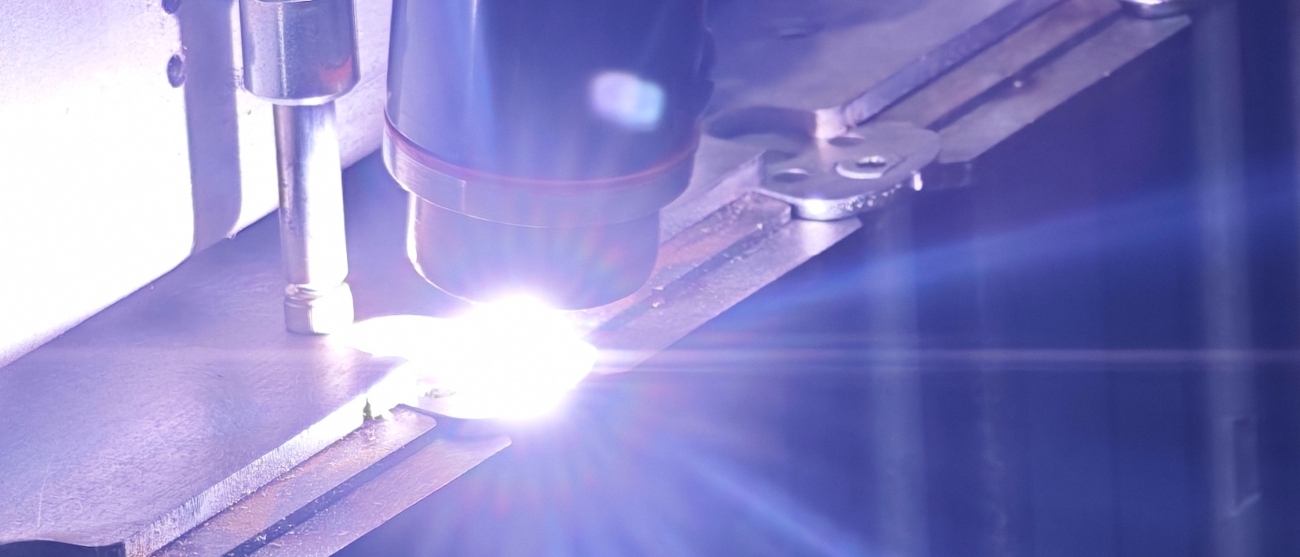
Nel taglio laser, la qualità del risultato non dipende soltanto dalla tecnologia utilizzata, ma anche dal gas di assistenza impiegato durante la lavorazione.

L’azoto viene principalmente scelto per questo tipo di lavorazioni sia perché previene l’ossidazione sui bordi tagliati, che così risultano lisci e senza scorie, sia perché riduce la resistenza al taglio.

Vediamo nel dettaglio come usare il generatore d’azoto per ottenere questi risultati.

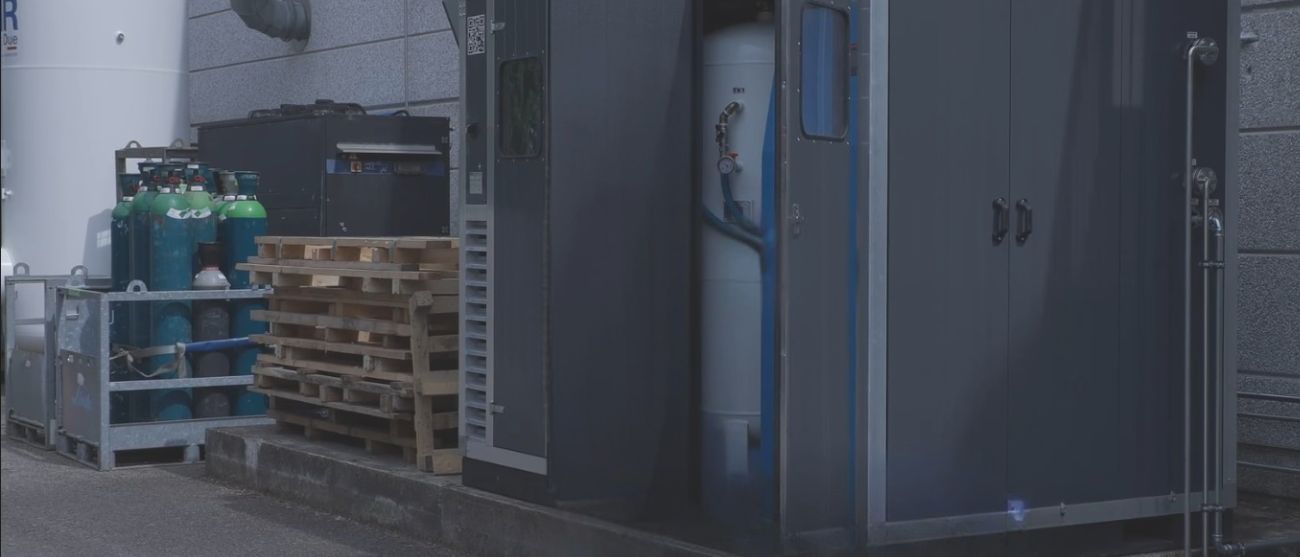
Il generatore di azoto è uno strumento che, mediante processi specifici, separa l’azoto dagli altri gas atmosferici e lo immette nell’ugello della testa di taglio con una pressione inferiore all’aumentare dello spessore della lamiera.

La pressione di espulsione del gas non è l’unico parametro da configurare correttamente, ci sono altre caratteristiche necessarie per ottenere un taglio laser pulito e veloce ed è qui che l’esperienza del tuo fornitore può garantirti un risultato ottimale.

Grazie al nostro generatore d’azoto, in CIM Laser realizziamo lavorazioni di taglio laser con la massima precisione, continuità operativa e qualità, senza dipendere dalle tradizionali bombole.

Vuoi saperne di più? CONTATTACI!  

Cosa succede se il tuo manufatto di carpenteria metallica tagliato al laser ha delle imperfezioni più o meno visibili? Se non sono previste altre lavorazioni su quel pezzo, è possibile che non ci siano problemi.

Ma quando il taglio laser non è una lavorazione che si chiude in sé stessa, ma è solo il primo passaggio di un processo che continua con lavorazioni come la piegatura, la saldatura, la sbavatura o altre finiture, va infatti tenuto conto del fatto che ogni passaggio successivo eredita le condizioni in cui è stato eseguito quello precedente.

Di conseguenza va previsto un potenziale effetto domino.

Cos’è un effetto domino nella lavorazione della lamiera

Un bordo che sembra perfetto al controllo visivo può comunque portare con sé un’eredità termica che si manifesterà solo più avanti. Cosa vuol dire? Che l’indurimento localizzato nella zona termicamente alterata (ZTA) può generare tensioni residue. Questo può compromettere la stabilità dimensionale del manufatto metallico nelle fasi successive di piegatura, saldatura o assemblaggio.

Ecco cosa intendiamo per l’effetto domino: un’imperfezione introdotta nella fase di taglio non scompare, ma si amplifica lungo tutto il resto del processo produttivo. Una microcricca latente diventa una rottura in piegatura, una zona termicamente instabile diventa una saldatura imprecisa, una bava trascurata diventa tempo di lavoro manuale in più. Il vero costo di un taglio approssimativo potrebbe non vedersi subito, ma al 100% si scoprirà più avanti, e in quel momento correggere un difetto costerà molto di più.

Vediamo alcune situazioni che possono rivelarsi critiche.

Come incide il taglio laser sulle lavorazioni successive 4

Cosa succede in fase di piegatura se il taglio laser non è stato fatto bene

Soprattutto sugli spessori elevati, un taglio laser effettuato con poca precisione può lasciare una rigatura superficiale sul bordo tagliato. Dove i margini sono irregolari, è come avere una serie infinita di punti che sono più portati alla rottura. Per fare un esempio, questa situazione è paragonabile a quella per cui un foglio di carta con un bordo frastagliato si strappa con meno sforzo rispetto a uno con bordo lineare.

Se la rugosità del taglio non viene gestita correttamente, c’è il rischio concreto di veder formare una cricca in fase di piega, anche su un materiale che di per sé sarebbe perfettamente idoneo alla piegatura.

Come incide il taglio laser sulle lavorazioni successive 3

Cosa può succede in fase di saldatura

Se il taglio laser non viene eseguito correttamente e sui bordi rimangono bave, scorie o strati di ossido, durante la saldatura questi elementi possono contaminare il bagno di fusione. Di conseguenza, il cordone di saldatura può presentare difetti quali porosità e inclusioni di materiale indesiderato. Tutto ciò influisce negativamente sulla qualità del giunto e quindi sulla sua affidabilità.

Nei casi più critici, una preparazione non adeguata dei lembi da saldare può dare origine ad altri problemi. Tra questi rientrano la mancanza di fusione tra i componenti, la presenza di inclusioni di ossido all’interno del cordone e la formazione di cricche o altri difetti localizzati. Tali imperfezioni possono compromettere le caratteristiche meccaniche del giunto saldato, riducendone la resistenza e la capacità di sopportare i carichi previsti durante l’esercizio.

E non è tutto. Un taglio laser eseguito troppo vicino alla futura zona di saldatura può generare bordi duri che reagiscono male all’apporto termico. Se la zona termicamente alterata dal taglio non è stata gestita correttamente, il calore della saldatura interagisce con quella zona già fragile, generando instabilità metallurgiche difficili da correggere a lavorazione conclusa.

Come incide il taglio laser sulle lavorazioni successive 2

E se servono sbavature e finiture?

La presenza di bave o accumuli di materiale fuso richiede tempi di lavorazione maggiori per la loro rimozione, con conseguente aumento dei costi del progetto. Se le bave sono particolarmente consistenti o tenaci, possono rendere necessarie operazioni aggiuntive di levigatura per rimuoverle.

Anche la rugosità eccessiva dei bordi può compromettere la qualità della finitura finale, rendendo più difficile ottenere superfici uniformi. Nel caso di ossidazioni o scorie residue, può essere necessario effettuare ulteriori interventi di pulizia per preparare adeguatamente il pezzo alle lavorazioni successive, come verniciatura, zincatura o saldatura.

Se il taglio presenta errori dimensionali o geometrici, le operazioni di finitura possono non essere sufficienti a riportare il componente entro le tolleranze richieste, rendendo necessarie rilavorazioni più complesse o, nei casi peggiori, lo scarto del pezzo. Inoltre, una quantità eccessiva di materiale da rimuovere durante la sbavatura può alterare ulteriormente le quote del componente, compromettendo la precisione dimensionale richiesta dal progetto.

Come incide il taglio laser sulle lavorazioni successive 5

Se hai bisogno di un manufatto di carpenteria metallica preciso ed efficiente, la qualità del taglio laser della lamiera può determinare come andrà tutto il resto del processo per arrivare alla realizzazione del pezzo che ti serve. Un taglio curato fin dal primo passaggio significa meno rilavorazioni, meno scarti e tempi di consegna più affidabili.

In CIM Laser non sottovalutiamo nessuna delle fasi di lavorazione del tuo progetto, e definiamo da subito come realizzarle in modo da garantirti non solo precisione ma anche efficienza. Se cerchi un partner che possa garantirti oltre 60 anni di esperienza nelle lavorazioni metalliche e un know-how che abbraccia ogni tipo di materiale e di esigenze, noi siamo quel partner. Non solo possiamo eseguire il taglio laser con la massima precisione, ma grazie al nostro generatore d’azoto ti assicuriamo un risultato eccellente anche sull’acciaio inox.

Questo anche grazie al nostro sistema di lavoro esclusivo Protocollo Perfection.

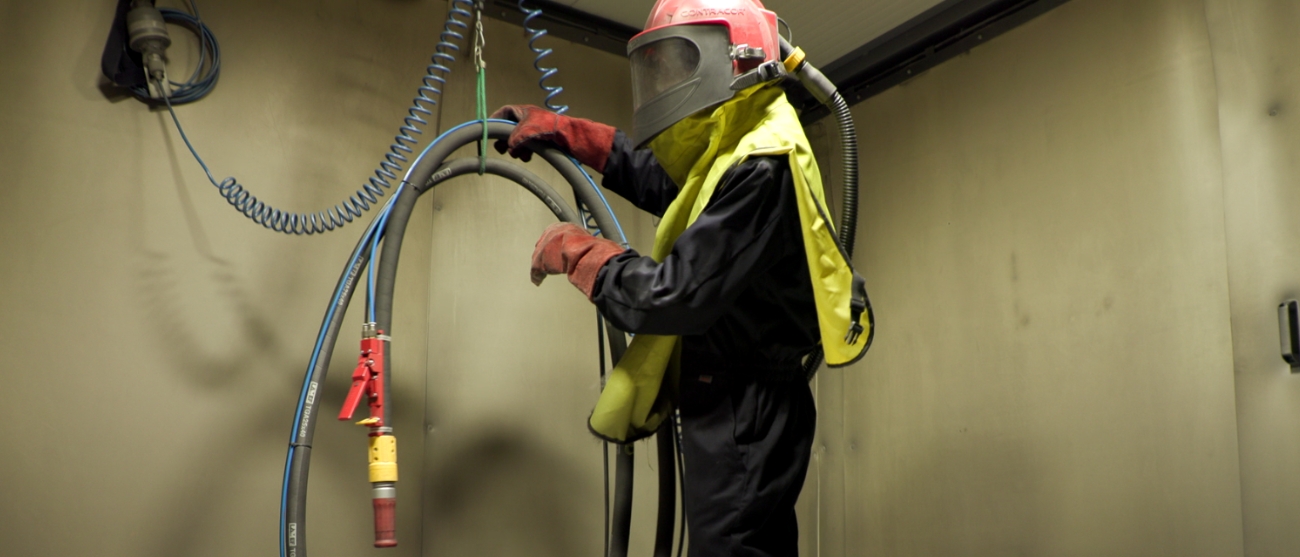
Quando devi eseguire la micropallinatura su un pezzo metallico la scelta tra utilizzare una cabina grande o una box non ha una risposta standard, ma dipende dal caso specifico.

Entrambe le soluzioni permettono di ottenere risultati eccellenti, purché vengano utilizzati macchinari performanti, la graniglia più adatta al risultato desiderato e la corretta pressione di lavorazione.

La scelta tra micropallinatura in cabina e micropallinatura in box dipende dal tipo di pezzo da trattare, dalle sue dimensioni e dalla quantità di componenti da lavorare.

In CIM Laser abbiamo sia una box per la pallinatura di oggetti di piccole dimensioni che una cabina da 3x3x2 metri: questo ci permette di garantire risultati eccellenti in numerosi casi, anche per settori come quello farmaceutico e alimentare.

Contattaci per una consulenza sulle nostre lavorazioni di carpenteria metallica di precisione.

Ci sono lavorazioni in cui la saldatura non rappresenta la scelta migliore per l’assemblaggio dei componenti metallici, specialmente pensando alla naturale conseguenza di questa lavorazione: il surriscaldamento del materiale.

Durante la saldatura il metallo viene portato ad alte temperature e questo provoca la formazione della cosiddetta zona termicamente alterata: per eliminare queste imperfezioni è spesso necessario intervenire con lavorazioni aggiuntive di lucidatura e finitura, che comportano tempi più lunghi e costi maggiori.

Ecco perché, in determinate applicazioni, l’incollaggio rappresenta una valida alternativa alla saldatura, ma solo se eseguita secondo procedure certificate e con tecnologie adeguate.

Noi di CIM Laser disponiamo della certificazione European Adhesive Bonding, specifica per i processi di incollaggio industriale: una garanzia concreta per chi cerca assemblaggi metallici eseguiti a regola d’arte.

Hai bisogno di individuare la tecnologia più adatta per il tuo manufatto metallico?
Contattaci per una consulenza specializzata: analizzeremo insieme la soluzione più efficace per le tue esigenze produttive.

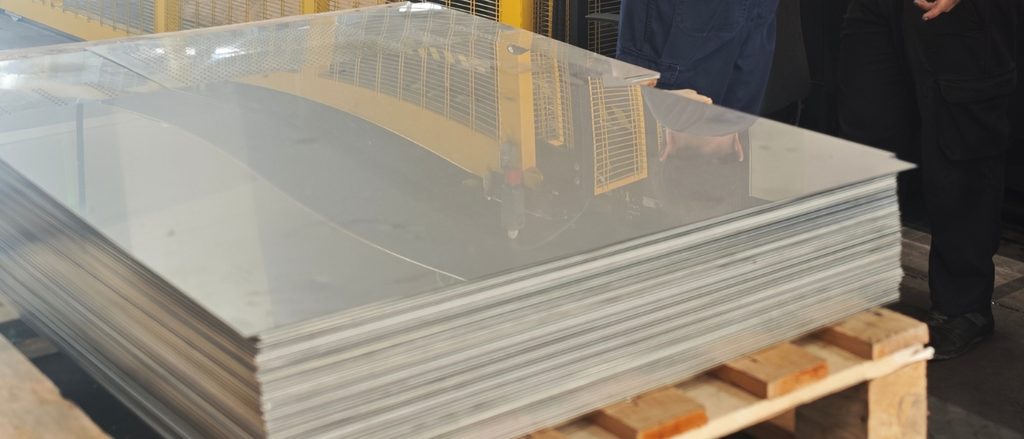
La differenza si può notare o meno a occhio nudo, ma può creare non pochi problemi: in carpenteria metallica di precisione, quando una lastra di metallo perde planarità, non è in grado di assolvere perfettamente ai compiti per cui era stata progettata.

Cos’è successo? Perché si è verificato questo problema? Purtroppo la lamiera può imbarcarsi anche quando ogni fase di lavorazione è stata eseguita a regola d’arte. Non si tratta di un errore umano, ma di un comportamento intrinseco del metallo, dovuto alla sua microstruttura.

Una nota di base: conoscere la lamiera

Già durante la produzione, la lamiera subisce cicli intensi di lavorazioni come riscaldamento, laminazione e raffreddamento. Questi processi purtroppo non avvengono praticamente mai in modo perfettamente uniforme: le zone superficiali si raffreddano più rapidamente rispetto al nucleo interno, generando gradienti termici che “fissano” nel materiale tensioni residue anche molto elevate. Il risultato è una lamiera che, all’apparenza, si presenta piana, ma che porta in sé uno stato di tensione non equilibrato, pronto a liberarsi al primo intervento, che sia di taglio, foratura, saldatura o altro.

Dal punto di vista fisico, quando si rimuove una porzione seppure minima di materiale, anche con un taglio laser di precisione, si altera l’equilibrio di queste tensioni interne. Il materiale rimanente ridistribuisce i carichi e si deforma: si incurva, si torce, si riempie di ondulazioni. Non è un difetto del processo, ma la risposta meccanica del metallo alla sua nuova condizione di equilibrio. Anche operazioni come piegatura, punzonatura o stampaggio modificano la struttura della lamiera: le fibre del metallo non si deformano tutte allo stesso modo, e questo genera squilibri che possono portare nel tempo a curvature o torsioni.

Questo fenomeno ha ovviamente implicazioni progettuali importanti. Progettare un componente metallico senza tenere conto del fatto che può imbarcarsi significa rischiare pezzi fuori tolleranza, giunzioni che non combaciano e assemblaggi difficoltosi. Nei settori dove le tolleranze sono strette, come ad esempio automotive, medicale o farmaceutico, anche deformazioni microscopiche possono compromettere la funzionalità del prodotto finale.

Se il pezzo non viene raddrizzato prima delle lavorazioni successive, le conseguenze si moltiplicano: errori dimensionali a cascata, difficoltà di saldatura, vibrazioni in esercizio e, nei casi più critici, rischi strutturali dovuti a tensioni che si sommano a quelle di esercizio, riducendo la vita utile del componente.

Quando raddrizzare la lamiera

In molti casi diventa indispensabile ricorrere a una lavorazione di raddrizzatura, un passaggio importante che permette di garantire qualità, stabilità dimensionale e affidabilità al manufatto metallico finale.

La raddrizzatura non è un’operazione da rimandare. Il momento in cui viene eseguita è determinante quanto la qualità della lavorazione stessa. La regola generale è che la lamiera andrebbe spianata prima di qualsiasi lavorazione successiva. Intervenire in questa fase significa infatti eseguire le successive lavorazioni su una superficie stabile, dove le tensioni residue sono già state neutralizzate e il materiale non riserva sorprese. Se sono previste delle saldature, la raddrizzatura va eseguita anche dopo di queste, poiché il ciclo termico della saldatura potrebbe introdurre nuove deformazioni localizzate che si sommano a quelle preesistenti.

Nei processi più critici, come la produzione di componenti strutturali o di precisione, può addirittura essere necessario prevedere più interventi di raddrizzatura lungo il ciclo produttivo, come ad esempio un intervento sul “grezzo” in ingresso e uno dopo le lavorazioni termiche più impegnative.

I vantaggi che si otterranno sono concreti e di non poco conto. Una lamiera piana infatti garantisce tolleranze dimensionali rispettate fin dal primo taglio, riducendo scarti e rilavorazioni costose. Ma migliora anche la qualità delle saldature, perché i lembi combaciano correttamente senza forzature. Facilita poi l’assemblaggio, eliminando giochi e tensioni di montaggio che potrebbero compromettere la tenuta strutturale del manufatto finale.

Sul lungo periodo, un componente raddrizzato correttamente presenta tensioni interne più basse, il che si traduce in maggiore resistenza alla fatica, minore rischio di deformazioni in esercizio e una vita utile più lunga. Nei settori maggiormente regolamentati questi aspetti non sono optional, ma possono diventare requisiti di conformità. Meglio quindi lavorare preventivamente, e raddrizzare la lamiera prima che sia necessario rifare tutto il progetto di carpenteria.

Come funziona una raddrizzatrice a rulli per lamiera

Non sono molte le realtà che dispongono di questa macchina, nonostante sia importantissima per assicurare la riuscita e la durabilità dei progetti di carpenteria metallica anche complessi.

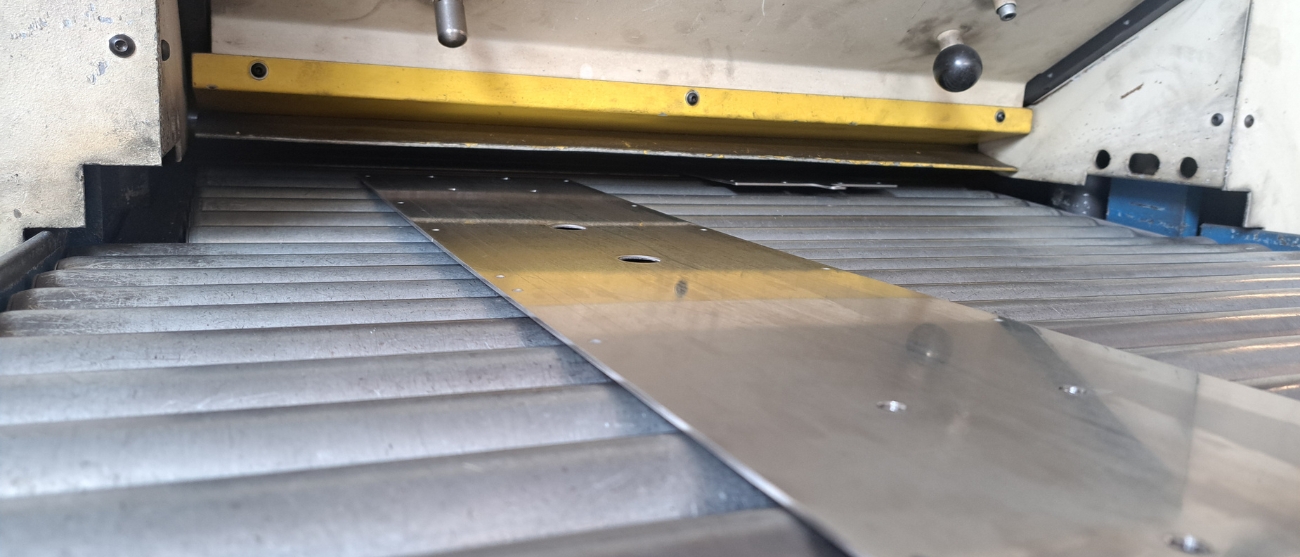
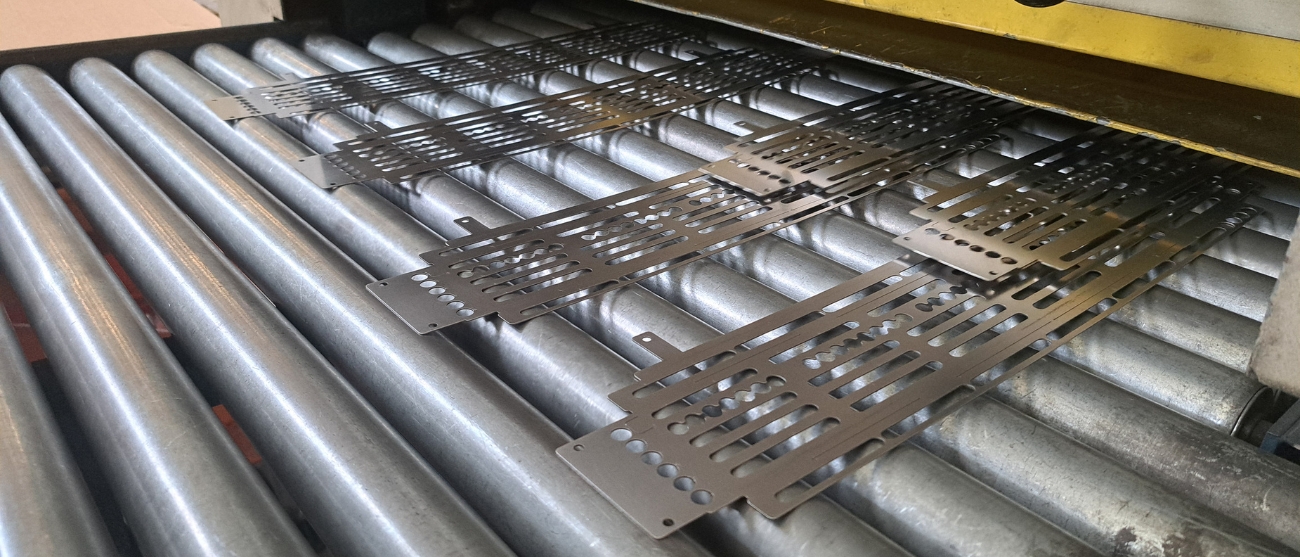
Il principio di base del suo funzionamento è semplice: la lamiera passa attraverso una serie di rulli disposti sfalsati, con le prime curve più ripide e quelle verso l’uscita via via più dolci. I primi rulli impongono una deformazione più marcata, per “rompere” le tensioni residue più forti, mentre i rulli successivi applicano deformazioni sempre più lievi, per accompagnare il materiale verso la planarità. All’uscita dalla macchina, la lamiera avrà subito tante piccole piegature alternate che si compensano a vicenda, per questo risulterà piana e le sue tensioni interne saranno ridotte al minimo. Per fare un esempio: è come quando si cerca di raddrizzare un filo metallico piegandolo alternativamente in una direzione e in quella opposta.

In CIM Laser ci siamo dotati già negli anni ’90 di una spianatrice-raddrizzatrice a rulli Haemmerle, grazie alla quale possiamo eseguire una raddrizzatura eccellente su una vasta gamma di materiali e formati. Questo ci consente di assicurare lavorazioni sempre più precise e manufatti altamente performanti, evitando rischi come bordi irregolari, accoppiamenti che non combaciano, montaggi impossibili, ritardi e scarti di materiale.

Ci occupiamo da oltre sessant’anni di lavorazioni metalliche di precisione, abbiamo quindi un parco macchine e un know-how costruiti e perfezionati nel tempo, che ci consentono di affiancare i nostri partner con lavorazioni impeccabili a livello estetico e funzionale. È una delle garanzie del nostro sistema di lavoro collaudato, Protocollo Perfection, che ci pemette di assicurare risultati sempre eccellenti.

Hai un progetto o un’idea da realizzare? Per sapere cosa possiamo fare per te, CONTATTACI.

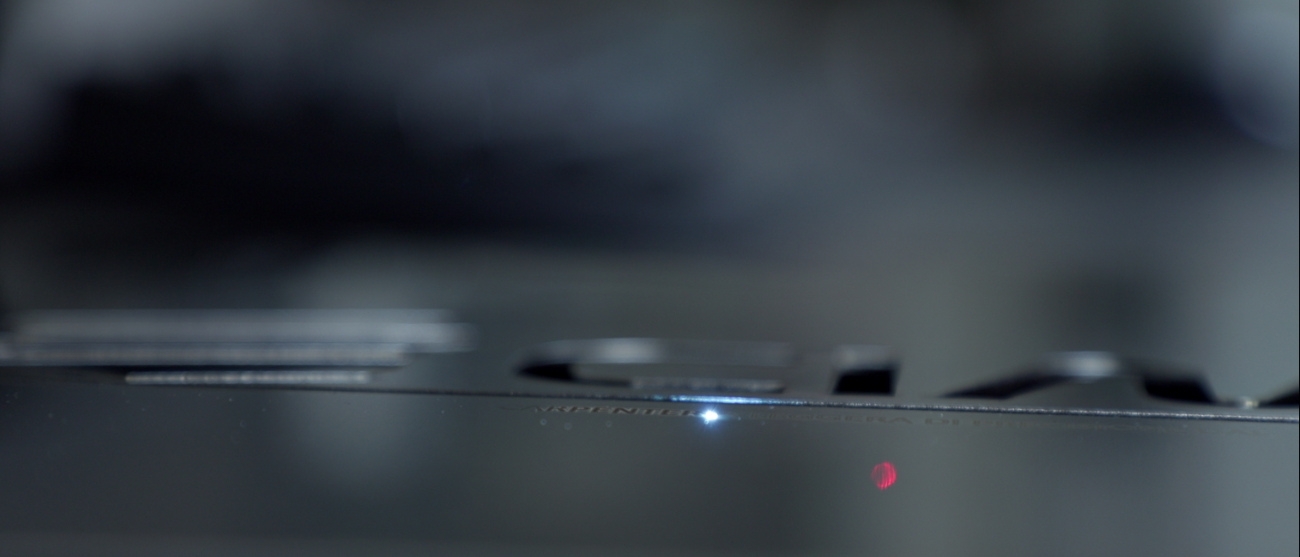
Nella carpenteria metallica la marcatura laser fornisce un vantaggio molto importante dal punto di vista operativo: permette di segnare sulla lamiera o sul componente quella che sarà la posizione di altri componenti che saranno successivamente assemblati.

La marcatura laser diventa quindi una lavorazione che consente di ridurre drasticamente rischi di errore e tempi di assemblaggio.

In CIM Laser ci occupiamo di carpenteria metallica di precisione, quindi utilizziamo la marcatura laser sia per la produzione dei nostri manufatti che sui pezzi commissionati dai nostri clienti che dovranno poi montare autonomamente. Se vuoi scoprire come ottenere soluzioni su misura, mettici subito alla prova e CONTATTACI.

I benefici che si possono ottenere sottoponendo la lamiera a una lavorazione di spianatura sono molteplici.

Oggi, ci concentreremo su quegli aspetti che vanno oltre al semplice risultato estetico che si ottiene raddrizzando un elemento metallico.

Un vantaggio tecnico del raddrizzamento della lamiera è rappresentato dalla riduzione delle zone con stress localizzato e quindi di un riequilibrio delle tensioni interne della lastra di metalliche non sono visibili a occhio nudo.

In generale, con questa lavorazione è possibile ottenere un incremento della qualità del prodotto finale, avere meno scarti dalle lavorazioni successive, riscontrare un aumento della velocità produttiva e ottimizzare il magazzino.

Se vuoi raddrizzare le tue lamiere e massimizzare la loro resa su piegatura, taglio o altri interventi, mettici subito alla prova e CONTATTACI.

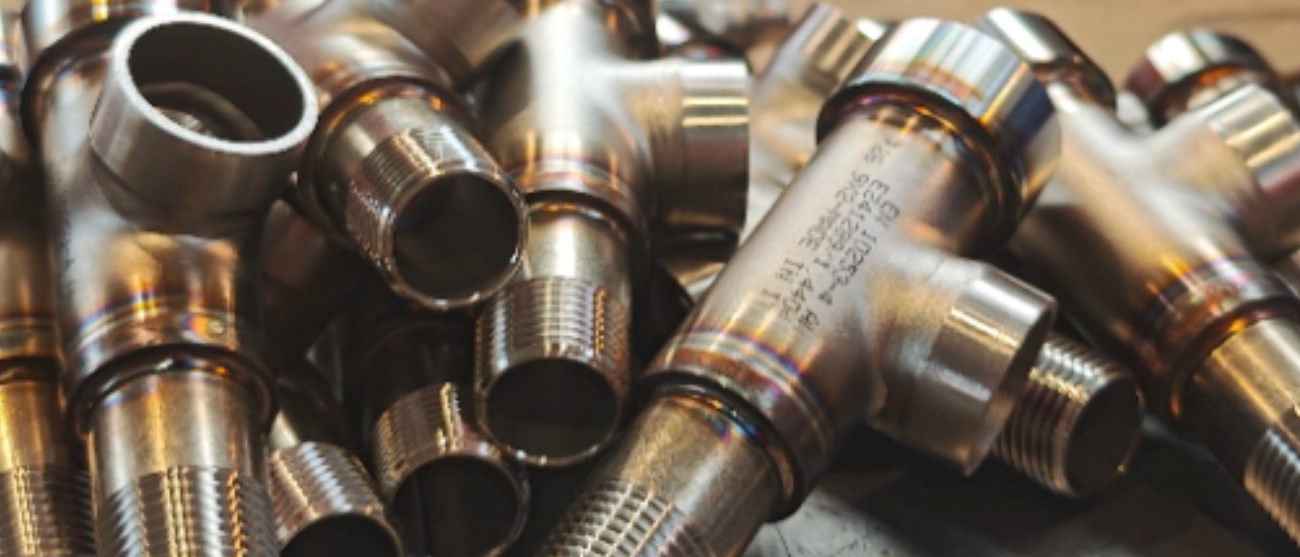
Nel comparto della lavorazione metallica e della carpenteria di precisione destinata al settore alimentare, ogni aspetto produttivo deve essere verificato con un’attenzione particolare: dal materiale scelto, al tipo di superficie che si vuole realizzare, fino ai trattamenti impiegati sui manufatti realizzati, per garantire che il contatto con gli alimenti sia sicuro.

In quest’ottica, il test di migrazione riveste un ruolo chiave: è una prova analitica che garantisce la sicurezza delle lavorazioni e della produzione.

In CIM Laser abbiamo recentemente eseguito presso un laboratorio specializzato un test di migrazione globale e specifica su quattro manufatti in acciaio inox AISI 304 e AISI 316, al fine di ottenere la certificazione come produttore idoneo al contatto alimentare e di essere iscritto al portale IMA.

Il D.Lgs. 29/2017 e i regolamenti UE sui MOCA – Materiali e Oggetti destinati al Contatto con Alimenti prevedono infatti che gli operatori comunichino la loro attività di produzione, trasformazione o assemblaggio di questo tipo di prodotti.  Essere iscritti al portale significa che si è adempiuto tale obbligo e che si è in linea con le buone pratiche richieste per operare in maniera sicura nel mondo della produzione di manufatti metallici destinati al contatto con gli alimenti.

Che cos’è un test di migrazione?

Un test di migrazione riferito alla carpenteria metallica è una prova di laboratorio che misura la quantità di sostanze che possono trasferirsi (o, in altri termini, migrare) da un materiale, in questo caso metallico, a un alimento. Per eseguire il test si ricorre a un simulante alimentare grazie al quale, in pratica, si valuta se il materiale nelle condizioni d’uso previste cede componenti (metalli, sostanze, impurità) all’alimento, e se tali trasferimenti rientrano nei limiti stabiliti dalle normative come sicuri.

Nel nostro caso, è stato utilizzato l’acido acetico al 3% come simulante per alimenti acidi (ad esempio pomodori, agrumi, salse contenenti aceto o limone, yogurt e prodotti fermentati, succhi di frutta acidi…). Questo perché l’ambiente acido è tra i più critici per l’interazione materiale–alimento. È stato eseguito un test di migrazione globale, che verifica se e quanto materiale complessivamente può migrare, e specifica, che verifica quanta migrazione ci può essere di diversi metalli. Nel nostro caso, abbiamo testato la migrazione di Cromo, Nichel e Manganese sui nostri manufatti in acciaio AISI 304 e 316.

Gli acciai inossidabili AISI 304 e AISI 316 sono tra le leghe più utilizzate in ambito alimentare grazie alla loro resistenza alla corrosione e alla capacità di formare uno strato passivato protettivo. Tuttavia, le condizioni di produzione (saldatura, piegatura, lucidatura, passivazione) possono alterare la superficie, incidendo sulla tenuta del film protettivo e aumentando il rischio di rilascio di metalli come Ni, Cr, Mn. Ad esempio, è noto che processi termici intensi o una passivazione non ottimale possono compromettere la protezione di una lamiera realizzata con questi tipi di acciaio. Da qui l’importanza di verificare, attraverso test di migrazione, che il manufatto metallico non rilasci metalli oltre livelli accettabili.

I vantaggi del test di migrazione per la produzione alimentare

L’esecuzione del test di migrazione globale e specifica di Cr, Ni e Mn in acido acetico al 3% è fondamentale per la produzione di manufatti di carpenteria metallica idonei al contatto alimentare, perché assicura il rispetto di diversi parametri essenziali.

  • Sicurezza del materiale: il test dimostra in modo oggettivo e documentato che i manufatti non rilasciano, nelle condizioni simulate, metalli o sostanze pericolose. Questo significa che possono essere impiegati in contatto con alimenti acidi senza rischi per la salute dei consumatori.
  • Conformità normativa: la normativa sui MOCA impone che i materiali destinati al contatto alimentare siano “sufficientemente inerti” da non trasferire sostanze in quantità tale da mettere in pericolo la salute dei consumatori, modificare in modo inaccettabile la composizione dell’alimento o alterarne le caratteristiche organolettiche (vale a dire aroma e sapore). Il test di migrazione è condizione indispensabile per l’iscrizione nel portale IMA e per la dichiarazione di idoneità al contatto alimentare.
  • Credibilità: sempre più clienti richiedono (giustamente!) fornitori certificati e controllati. Poter presentare risultati di test indipendenti aumenta presso clienti e enti di controllo la credibilità dell’azienda che ha richiesto i test, dimostrando che la carpenteria non si limita a produrre, ma verifica e certifica la sicurezza dei propri materiali.
  • Tracciabilità e trasparenza: dal test di migrazione si ottiene una documentazione analitica importante per la tracciabilità e la trasparenza, due requisiti essenziali richiesti dal portale IMA e dai regolamenti europei.
  •  Riduzione del rischio: sottoporre i materiali a test qualificati consente di anticipare problemi di non conformità, e di conseguenza di limitare drasticamente eventuali contestazioni in caso di audit o controlli da parte delle autorità sanitarie o dei clienti finali.

In CIM Laser lavoriamo da oltre 60 anni nella carpenteria metallica di precisione. Questa è una garanzia di impegno a fornire non solo manufatti funzionali, ma anche materiali e prodotti che rispettano sempre le normative vigenti, nell’ottica della massima sicurezza per il lavoro dei nostri partner e per la salute dei consumatori finali.

Il test di migrazione ci consente di assicurare la reale idoneità al contatto con alimenti acidi dei componenti metallici che realizziamo, e per i quali possiamo fornire tutte le garanzie e la documentazione necessarie.

Se hai bisogno di un progetto di carpenteria metallica di precisione per il settore alimentare, possiamo realizzarlo per te. Siamo un partner efficiente, collaborativo, aggiornato e attento alle tue esigenze: il nostro team ti assicura una consulenza approfondita in fase di progetto e l’impiego delle migliori tecnologie in produzione. Questo grazie al nostro metodo di lavoro ultracollaudato, Protocollo Perfection, orientato al problem solving e alla massima efficienza. 

Per sapere cosa possiamo fare per te, CONTATTACI.

La micropallinatura è un trattamento superficiale che prevede la proiezione di materiali abrasivi su manufatti metallici allo scopo di rendere la superficie uniforme, satinata e pulita. Il tipo di micro-particelle che vengono utilizzati durante questa lavorazione possono essere diversi per materiale usato, forma e dimensioni e la scelta ricade soprattutto in base al risultato desiderato.

Oggi ci concentriamo sull’utilizzo di un particolare tipo di graniglia e di tre suoi vantaggi: le sfere in acciaio inox.

La micropallinatura con sfere in acciaio inox permette quindi, in breve, di migliorare sia le prestazioni che l’aspetto dei manufatti metallici: aumenta la resistenza alla corrosione, elimina il rischio di contaminazioni ferrose e rende la superficie omogenea e caratterizzata da una lucentezza riconoscibile anche da un occhio non esperto.

Come abbiamo detto, la scelta della graniglia dipende non solo dal materiale e dalla forma dell’abrasivo, ma anche dalle sue dimensioni: in CIM Laser utilizziamo due diverse macchine per la micropallinatura con sfere in acciaio inox di diversa granulometria, così da adattare il trattamento alle specifiche del pezzo, alla geometria e al risultato finale richiesto.

Grazie a questo nostro approccio su misura, affinato in oltre 60 anni di esperienza nella carpenteria metallica di precisione, individuiamo sempre il trattamento più idoneo alle tue esigenze per garantire risultati che rispettano altissimi standard di precisione grazie al nostro Protocollo Perfection.

Mettici subito alla prova: CONTATTACI.

Chi lavora con il metallo sa che la lamiera non è mai un materiale completamente neutro. Anche quando sembra perfetta a prima vista, può portare dentro di sé tensioni residue, memorie di lavorazioni precedenti e deformazioni più o meno visibili. Tutti questi fattori, se non gestiti correttamente, possono creare problemi seri nelle lavorazioni successive come quelle di taglio, piegatura, saldatura o assemblaggio.

È per questo che in molti casi diventa indispensabile ricorrere a una lavorazione di raddrizzatura. Non si tratta di un dettaglio, ma di un passaggio importante che permette di garantire qualità, stabilità dimensionale e affidabilità al manufatto metallico finale.

In CIM Laser eseguiamo la spianatura con una spianatrice-raddrizzatrice a rulli Hämmerle, che ci consente di agire su una vasta gamma di materiali e formati.

Ecco quando (e perché) dovresti assolutamente spianare la lamiera.

I rischi di lavorare con una lamiera deformata

Le deformazioni non sempre dipendono da un difetto evidente della materia prima. Spesso sono il risultato di tensioni interne: le lamiere, durante i processi di laminazione e raffreddamento in acciaieria, possono accumulare stress residui che rimangono “congelati” nel materiale. All’apparenza quindi la lamiera sembra piana, ma al primo taglio o alla prima piega queste tensioni si rilasciano in modo imprevedibile. Il risultato è un pezzo che si incurva, si torce o si deforma improvvisamente.

È un fenomeno che può compromettere non solo l’estetica ma anche la precisione funzionale del manufatto metallico. Pensiamo a un pannello che deve essere assemblato in un macchinario: se dopo il taglio si deforma a causa delle tensioni interne, diventa difficile fissarlo correttamente e possono crearsi giochi, vibrazioni o addirittura rotture da fatica sul lungo termine. Per questo, la raddrizzatura non ha solo la funzione di appiattire la lamiera, ma anche di stabilizzarla, distribuendo e riducendo le tensioni interne. Una lamiera raddrizzata è una lamiera che reagirà in modo prevedibile durante le fasi successive, garantendo coerenza e qualità costante nelle lavorazioni.

La prima conseguenza evidente dell’utilizzare una lamiera non perfettamente piana è il rischio di errori dimensionali: un pezzo tagliato su una superficie che presenta ondulazioni può risultare impreciso, con bordi irregolari e accoppiamenti che non combaciano. Questo problema si amplifica man mano che il pezzo viene sottoposto ad altre lavorazioni successive. Una piega realizzata su una lamiera già deformata tenderà a peggiorare la distorsione, rendendo difficile il montaggio e compromettendo la funzionalità dell’intero assemblaggio.

Come ben sai, il rischio in questi casi non è solo tecnico, ma anche economico. Ogni errore di planarità si traduce in rilavorazioni, scarti, tempi aggiuntivi di correzione. In un contesto di carpenteria di precisione, una lamiera non raddrizzata può significare ritardi, aumento dei costi e, di conseguenza, perdita di competitività.

Le deformazioni che richiedono raddrizzatura

Non tutte le imperfezioni sono uguali. Alcune deformazioni possono essere accettabili in base all’utilizzo del pezzo, altre invece richiedono necessariamente un intervento. Le più comuni sono le ondulazioni e le curvature lungo tutta la superficie della lamiera, che ad esempio impediscono di appoggiarla correttamente sul banco di taglio laser. In questo caso il rischio è che il fascio del laser non mantenga la distanza costante dalla lamiera, compromettendo la qualità del taglio e creando bordi irregolari. Quindi quando una lamiera deformata deve essere sottoposta a taglio è essenziale spianarla.

Un’altra criticità frequente è l’imbarcamento localizzato, che può comparire intorno alle zone saldate o in corrispondenza di particolari tensioni accumulate. Anche questo tipo di deformazione, se non corretto, rende difficili le fasi di montaggio e può causare problemi estetici evidenti. Ci sono poi casi in cui la lamiera presenta torsioni o avvallamenti che vengono rilevati al momento di sottoporla a una nuova lavorazione. In queste situazioni la raddrizzatura consente di riportare il materiale alla planarità necessaria per garantire la precisione richiesta dal progetto.

Un discorso a parte riguarda i pezzi destinati ad applicazioni estetiche o a settori regolamentati, come il medicale o l’alimentare. Qui anche piccole imperfezioni possono risultare inaccettabili e addirittura compromettere la funzionalità del manufatto in ambienti sensibili. In questi contesti la raddrizzatura diventa non solo una lavorazione tecnica, ma un requisito di conformità.

Non si tratta di correggere un difetto estetico, ma di prevenire problemi funzionali, costi nascosti e ritardi nelle consegne. Una lamiera piana e stabilizzata è la base su cui costruire lavorazioni precise, affidabili e replicabili. È per questo che in CIM Laser eseguiamo la spianatura della lamiera con tecnologie altamente efficienti: questa lavorazione meccanica si effettua facendo passare la lamiera “storta” tra due file di rulli motorizzati che applicano una pressione variabile per raddrizzare il metallo in base al loro disassamento.

In CIM Laser ci occupiamo da oltre sessant’anni di lavorazioni metalliche di precisione, con attrezzature e competenze che ci consentono di realizzare manufatti metallici al massimo delle loro funzionalità pratiche ed estetiche. È una delle garanzie del nostro sistema di lavoro collaudato, Protocollo Perfection, che garantisce ai nostri partner risultati sempre eccellenti.

Hai un progetto o un’idea da realizzare? Per sapere cosa possiamo fare per te, CONTATTACI.