
In fase di progettazione di un componente metallico destinato al contatto con gli alimenti, la scelta della finitura superficiale pesa quanto quella del materiale stesso. Un acciaio idoneo lavorato con parametri sbagliati può infatti dare origine a un pezzo non conforme, mentre una finitura corretta, definita già sul disegno, evita rilavorazioni e contestazioni a valle.
Ma soprattutto consente di realizzare manufatti metallici sicuri per chi li utilizza.
Quali normative tenere presenti già in fase di disegno?
Le direttive da tenere in considerazione quando si realizzano manufatto metallico che deve essere idoneo al contatto con gli alimenti sono di diverso tipo. Oltre al Regolamento MOCA, che definisce i requisiti generali dei materiali a contatto con gli alimenti, ci sono standard tecnici più specifici da considerare nella scelta di acciaio e finitura. Di seguito alcuni esempi.
La norma EN 10088 specifica le tipologie di acciai inossidabili idonei per applicazioni alimentari, definendone composizione chimica e proprietà meccaniche. Per i trattamenti di passivazione e decapaggio, i riferimenti internazionali sono le norme ASTM A-967 e ASTM A-380, che definiscono le procedure per garantire superfici pulite e protette dopo la lavorazione. Chi lavora per il settore lattiero-caseario o delle bevande deve inoltre tenere conto degli standard 3-A Sanitary, che indicano requisiti specifici di progettazione e finitura per i componenti a contatto diretto con il prodotto.
Il parametro da cui partire: la rugosità Ra
Il primo dato da fissare quando si vuole realizzare un manufatto metallico idoneo al contatto alimentare è la rugosità superficiale, espressa come Ra. Le linee guida EHEDG (European Hygienic Engineering & Design Group), il riferimento più utilizzato a livello europeo per il design igienico delle attrezzature alimentari, indicano Ra ≤ 0,8 µm come soglia per le superfici a contatto con gli alimenti: un valore che riduce i punti di adesione microbica e di conseguenza facilita le operazioni di pulizia.
Non è necessario però esagerare in senso opposto: scendere sotto gli 0,2 µm per il valore Ra potrebbe alzare in modo sproporzionato i costi di lavorazione senza portare benefici igienici significativi per la maggior parte delle applicazioni alimentari standard. Una volta stabilito il valore target, resta da capire come raggiungerlo.
E se il valore Ra target non compare esplicitamente nel disegno tecnico? La finitura finale dipende dalla sensibilità di chi esegue la lavorazione: questo è già un primo errore da evitare in fase progettuale, perché è sempre bene dare delle specifiche precise. Ma se ci si affida a un partner esperto di MOCA, si può essere certi che rispetterà le normative.
In ogni caso, Nel disegno tecnico devono essere riportati anche riferimenti normativi precisi: indicarli genericamente nel capitolato non basta se poi mancano sul disegno esecutivo.
Dal valore target al processo: lucidatura meccanica o elettrolucidatura
Il valore Ra scelto si traduce in un processo di lucidatura, e qui la storia lavorativa del pezzo deve essere tenuta in grande considerazione.
La lucidatura meccanica lavora per asportazione fisica degli strati superficiali, mediante l’azione di utensili o spazzole abrasive, ed è indicata per rimuovere segni di lavorazione localizzati e ottenere una finitura omogenea. L’elettrolucidatura è invece un trattamento elettrochimico, spesso applicato su acciaio già presatinato meccanicamente, che rimuove in modo mirato gli aloni residui lasciati da piegatura e saldatura. Su un pezzo con molte saldature o geometrie complesse, un trattamento chimico mirato sulle zone più critiche risulta quindi spesso più efficace di una lucidatura meccanica generalizzata su tutta la superficie.
Il punto in cui tutto può saltare: la saldatura
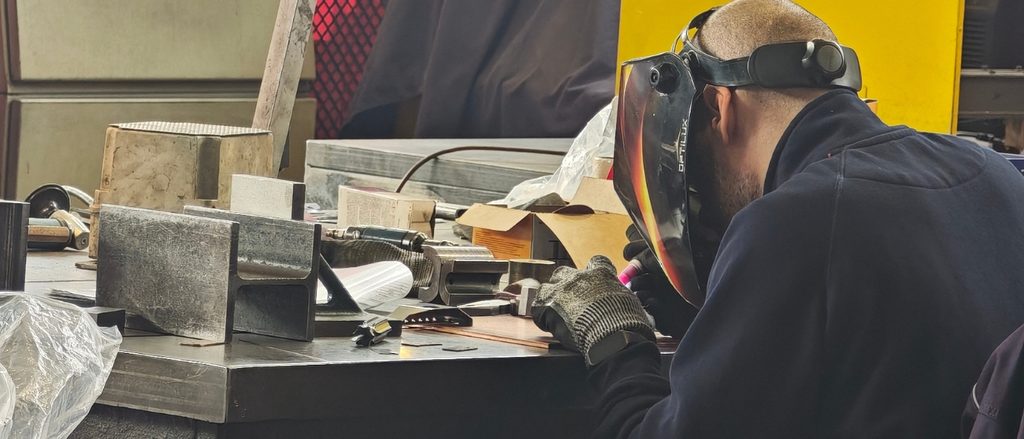
Anche un disegno impeccabile che porta tutte le informazioni necessarie su rugosità, processo e norme può essere vanificato da un solo punto critico: hai fatto tutto corretto sulla carta, ma hai dimenticato che devi effettuare una saldatura.
Il cordone di saldatura può trattenere residui e creare micro-porosità, condizioni in cui i batteri trovano terreno favorevole a proliferare, vanificando il valore Ra ottenuto sul resto della superficie. Un errore progettuale frequente è proprio considerare la saldatura conclusa con la giunzione del pezzo, senza prevedere già sul disegno un passaggio successivo di passivazione o lucidatura mirato su quella zona specifica.
La verifica finale: il test di migrazione
Rugosità corretta, processo adeguato, norme richiamate e saldature trattate: a questo punto resta un solo modo per accertare che il risultato sia un manufatto davvero conforme all’utilizzo in ambito alimentare. Il test di migrazione, condotto da laboratori specializzati, verifica che non ci sia cessione di sostanze dal metallo all’alimento, e lo fa guardando il pezzo finito nel suo complesso, non il materiale di partenza isolato. È la prova che tiene insieme tutte le scelte fatte a monte, dal disegno alla lavorazione finale.
In CIM Laser affianchiamo i nostri clienti già in fase progettuale per definire come realizzare ogni manufatto con le lavorazioni più adatte al contatto alimentare, dalla lucidatura a specchio alla satinatura, fino alla sbavatura con il nostro metodo proprietario CIM Silk, applicabile a superfici piane, cilindriche o di altre sezioni.
Grazie al nostro Protocollo Perfection, un sistema di lavoro collaudato, garantiamo risultati coerenti dal disegno alla consegna del pezzo finito.
Per sapere cosa possiamo fare per te, CONTATTACI.


Guida l’azienda che suo padre creò tanti anni fa con la medesima fame di conoscenza nel campo della lavorazione dei metalli del suo primo giorno in officina. Il suo percorso con CIM Laser è volto alla soddisfazione delle esigenze del cliente apportando il valore aggiunto che solo anni di esperienza sul campo e un costante aggiornamento di mezzi e competenze possono fornire.


